日本 DISCO 在 2023—2025 年连续三年发布 Tech Briefing,核心内容始终围绕 Kezuru(研削/研磨) 与 Migaku(抛光) 两大基础工艺展开,同时对比刀片切割与多种激光分割方案,直指 AI 算力芯片、功率器件、第三代半导体等领域的量产需求。
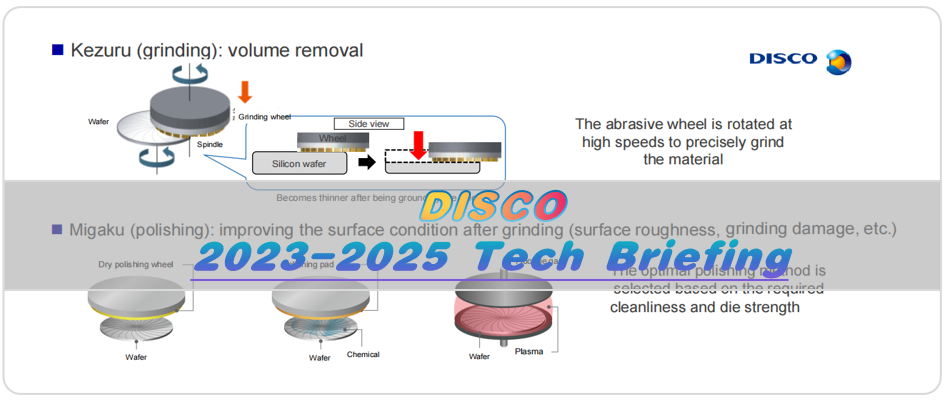
整体内容可以划分为三大模块:
- 研磨与抛光基础:Kezuru 研磨、Migaku 抛光,以及设备发展史与产品阵容;
- 混合键合工艺:Hybrid Bonding 的技术路线,以及对应 DISCO 设备的能力要求;
- 先进封装 KKM:FCBGA、FOWLP、2.5D、RDL 中介层、PLP 面板级封装等形态下的研磨、切割、抛光工艺机会。
一、半导体核心工艺底座:Kezuru + Migaku
1. 研磨在半导体全流程中的位置
半导体制造通常分为三个阶段:硅片制造、前道晶圆器件制备、后道封装。研磨工艺最多会出现在三处——硅片制造中的平坦化研磨、器件晶圆的背面减薄、封装后的研磨处理。
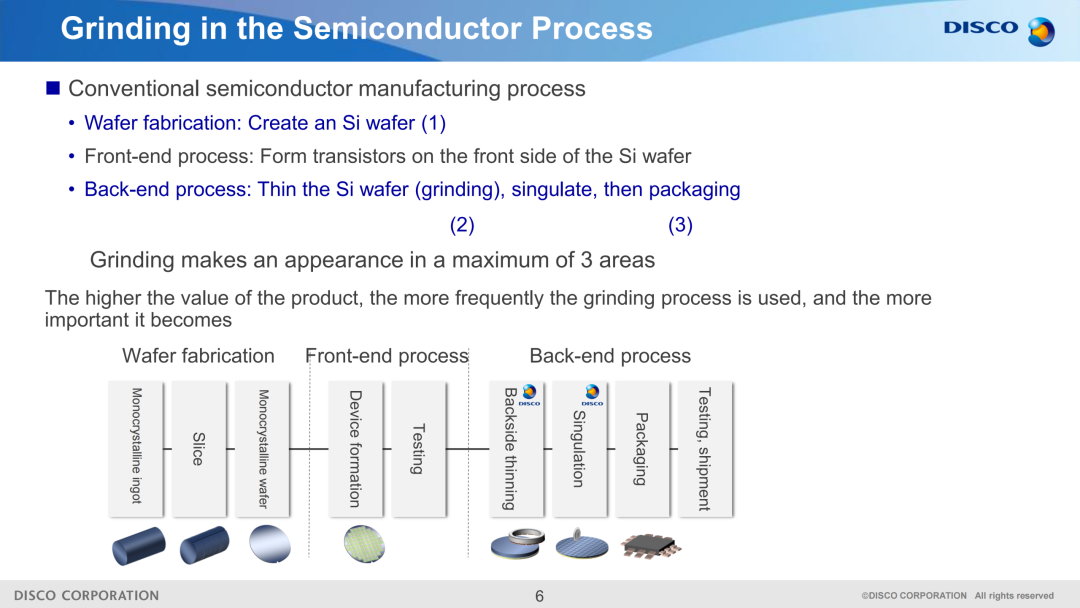
一个明显的规律是:产品价值越高,研磨工艺使用的频次就越高,重要性也越突出。比如功率器件和 AI 芯片,背面减薄直接关系到散热效率与封装厚度,研磨质量差一点,后续键合和切割的良率都会受影响。
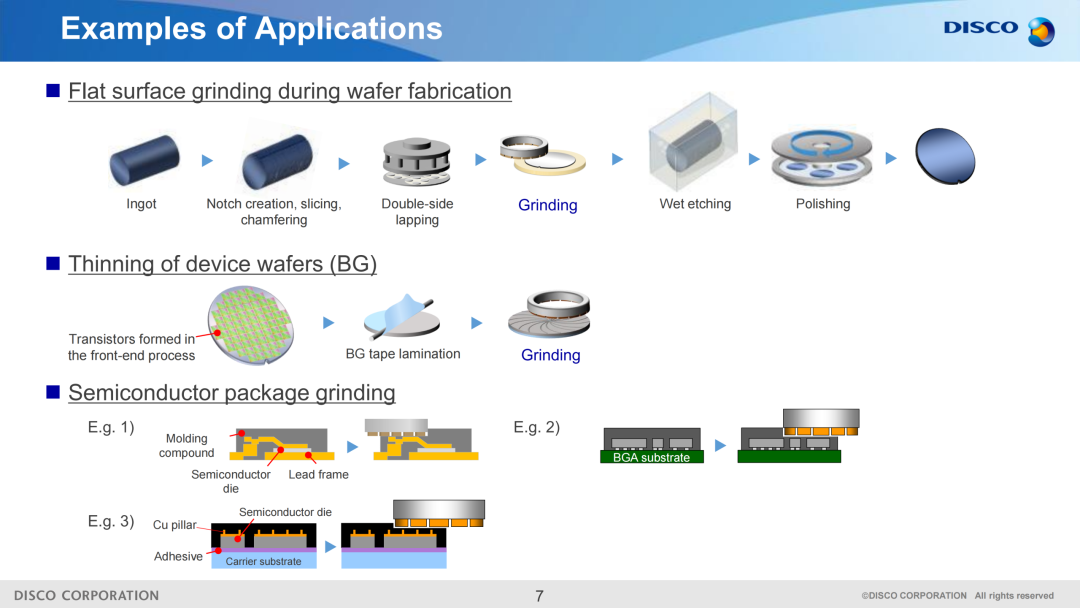
研磨的应用示例也覆盖了多个环节:晶圆制造中的平面研磨、器件晶圆背面减薄(BG)、以及半导体封装本体的研磨。
2. Kezuru(研磨):定量去除材料
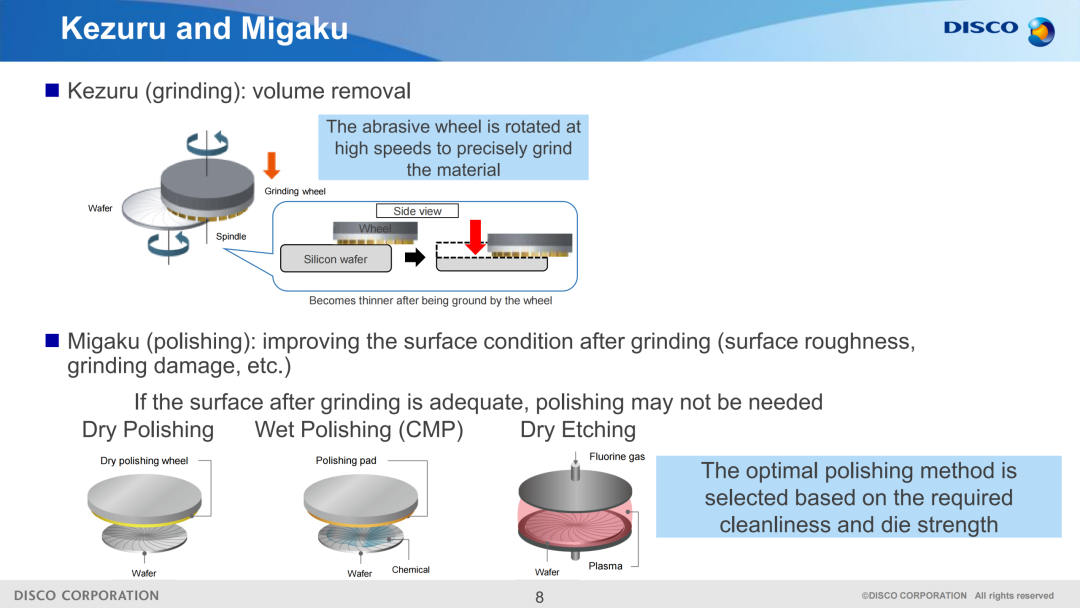
Kezuru 的核心逻辑并不复杂:让高速旋转的研磨砂轮接触晶圆表面,以精确的去除量把晶圆做薄。这一步属于“体积去除”,追求的是效率与厚度一致性。
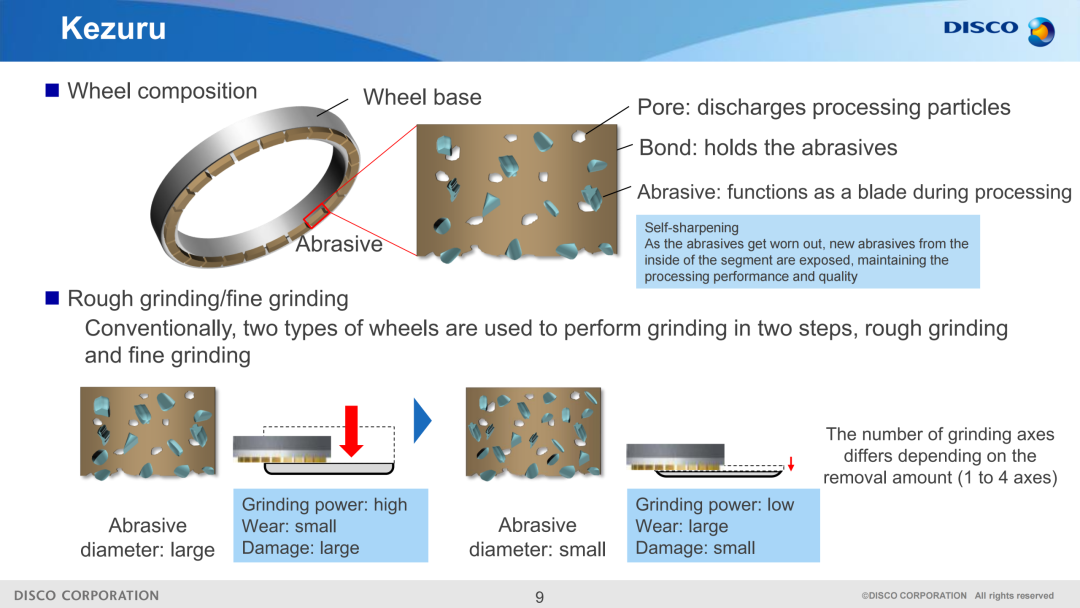
研磨并非一步到位,传统上分为粗磨和精磨两道工序:
- 粗磨:磨粒直径较大,研磨功率高,砂轮磨损小,但会给晶圆带来较大的机械损伤;
- 精磨:磨粒直径较小,研磨功率低,砂轮磨损大,但晶圆损伤明显减小。
砂轮本身的结构也值得关注。在放大截面中可以看到三个关键组成:磨粒(Abrasive) 在加工时充当刀刃,结合剂(Bond) 负责固定磨粒,气孔(Pore) 则用于排出加工产生的颗粒。更巧妙的是砂轮具备“自锐性”——磨粒磨损后,内部新磨粒会自然暴露,从而维持加工性能的稳定。
3. Migaku(抛光):修复研磨后的表面
研磨做完,晶圆虽然变薄了,但表面粗糙度和晶格损伤依然存在。Migaku 的任务就是消除这些损伤、改善表面状态。如果研磨后的表面质量已经足够好,抛光环节是可以跳过的。
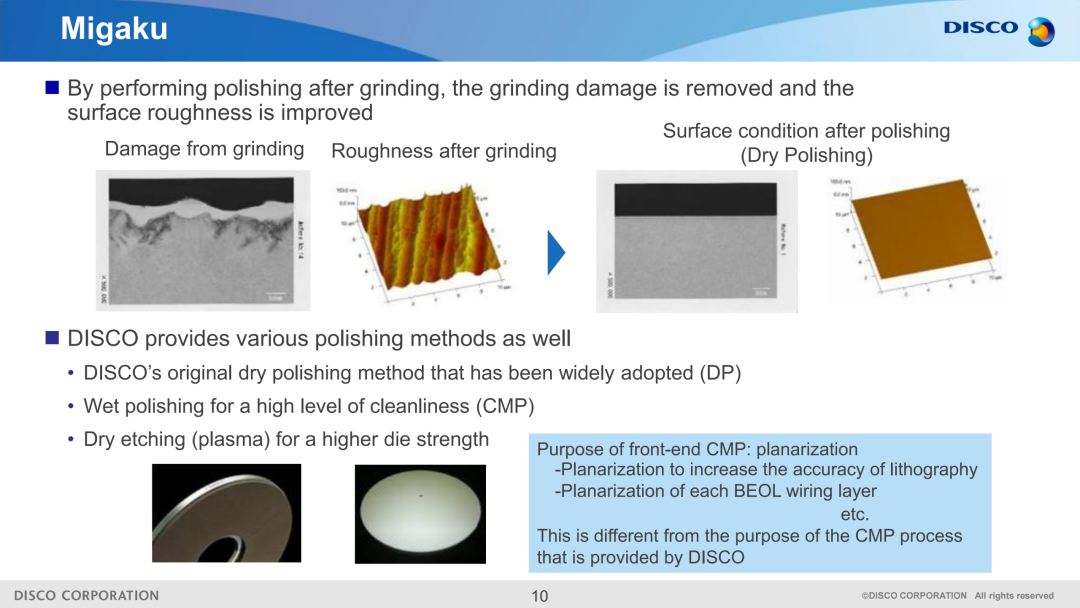
DISCO 提供了三种抛光方案:
- 干式抛光(DP):DISCO 自研工艺,应用最广;
- 湿式抛光(CMP,化学机械抛光):追求极高的洁净度等级;
- 干法刻蚀(等离子体):主要用于提升芯片裸片的机械强度。
需要注意的是,前道工艺中的 CMP 目标与 DISCO 提供的 CMP 不同——前者偏重光刻精度的平面化与 BEOL 布线层平坦化,而 DISCO 的 CMP 服务于研磨后表面修复与洁净度提升。
二、混合键合对研磨工艺的新要求
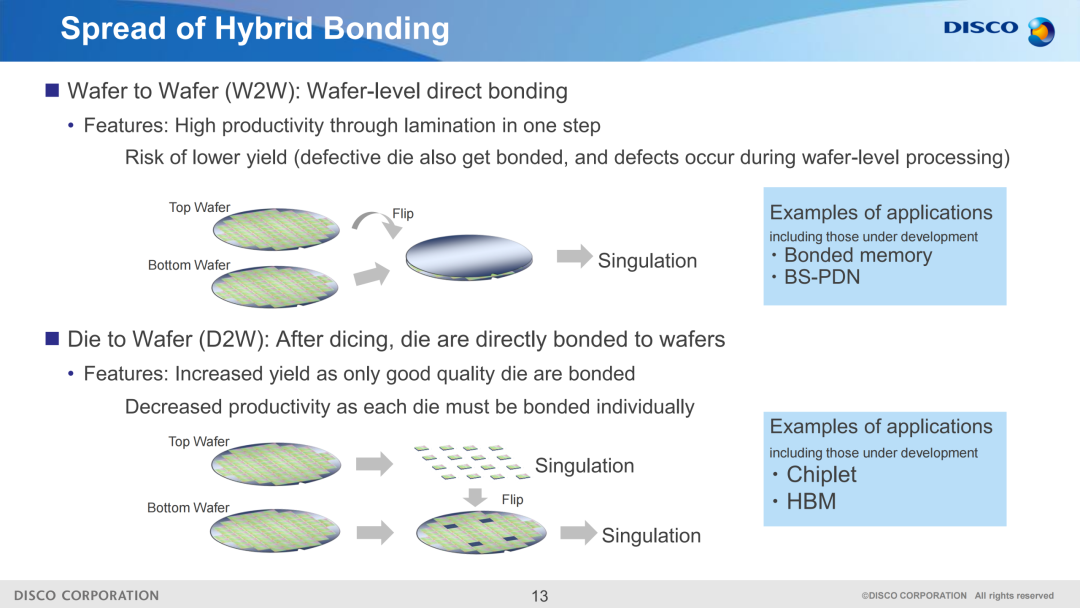
混合键合(Hybrid Bonding)是先进 3D 封装中的关键技术,分为 W2W(晶圆对晶圆键合) 和 D2W(芯片对晶圆键合) 两条路线。两者对研磨设备的精度、洁净度要求都比传统封装高出一截。
1. W2W 晶圆-晶圆混合键合
W2W 的流程可以概括为:器件制备 → 边缘修整 → 混合键合 → 研磨(极高精度 + 高洁净) → 焊盘露出 → 背面工艺 → 减薄 → 切割。
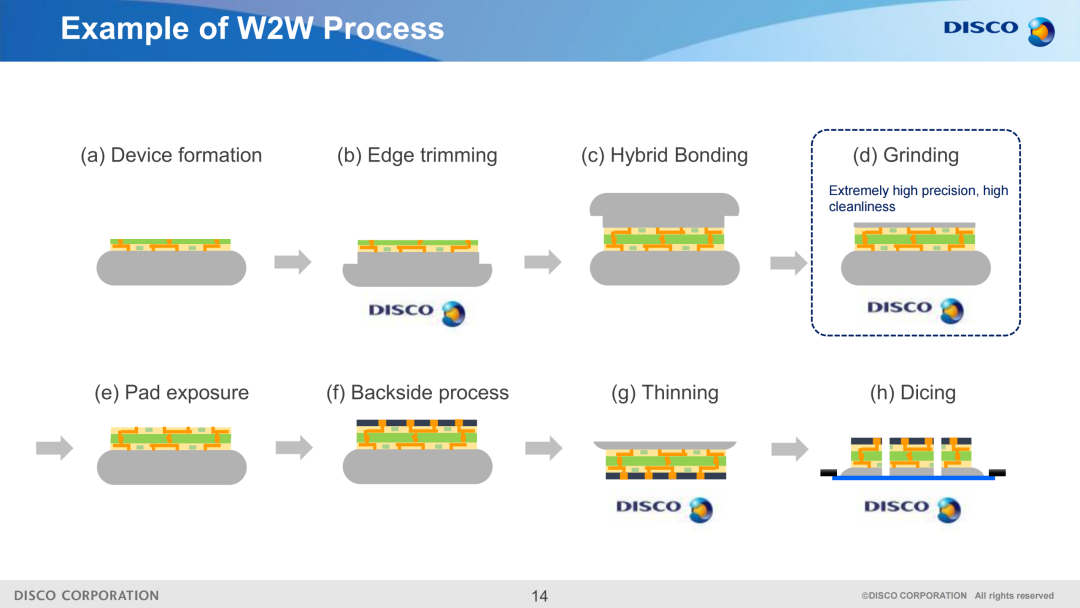
W2W 的优势在于一步层压带来高产能,但风险也明显:有缺陷的芯片也会被键合进去,而且晶圆级加工过程中还可能引入新的缺陷。因此对研磨工艺的均匀性和洁净度提出了极高要求。
2. D2W 芯片-晶圆混合键合
D2W 的流程则是:器件制备 → 晶圆减薄 → 切割得到合格裸片 → 混合键合 → 芯片研磨(极高精度 + 高洁净) → 缝隙填充 → 氧化层研磨 → 背面工艺 → 减薄 → 切割。
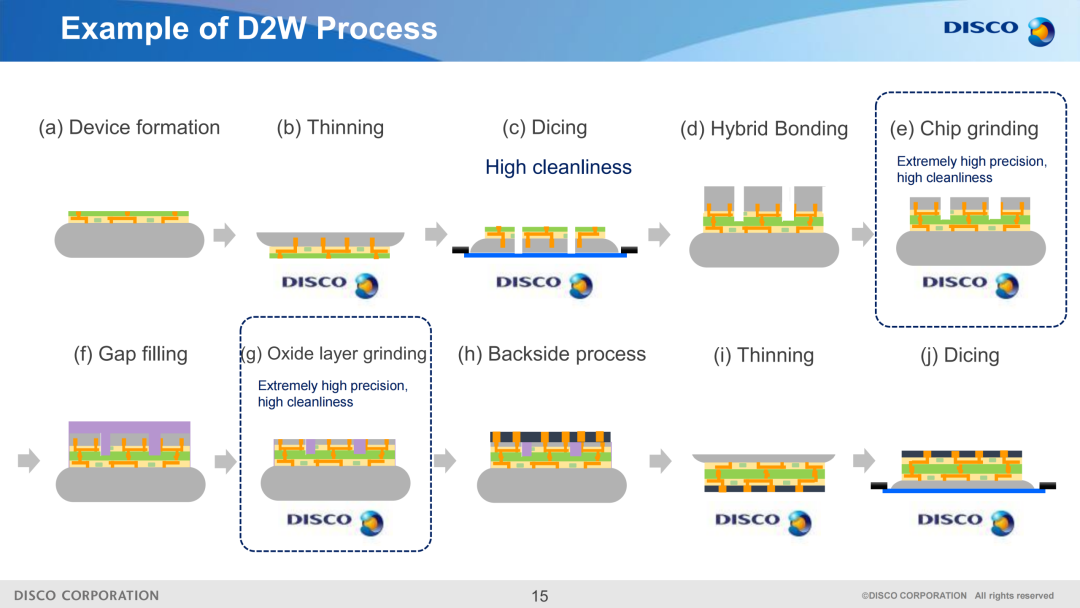
D2W 只键合良品裸片,良率更高,但代价是每颗芯片都要单独键合,产能效率下降。其应用场景集中在 Chiplet 和 HBM 等高端方案。
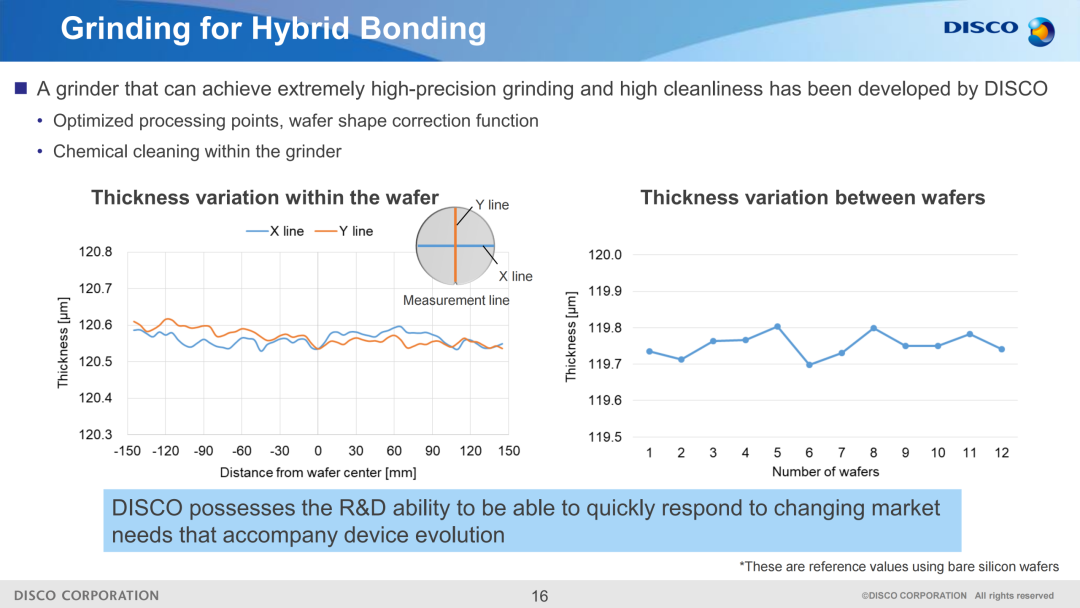
为了满足混合键合的需求,DISCO 专门开发了高精度、高洁净度研磨机,具备处理点优化、晶圆形状校正以及机内化学清洗功能。从数据来看,晶圆内厚度变化可以控制在 0.1μm 量级,晶圆之间的厚度差异同样非常小。
三、先进封装与 KKM
KKM 是 DISCO 对 研磨(Kezuru)、抛光(Migaku)、切割(Kiru) 三类工序的合称。在先进封装中,KKM 的机会几乎无处不在。
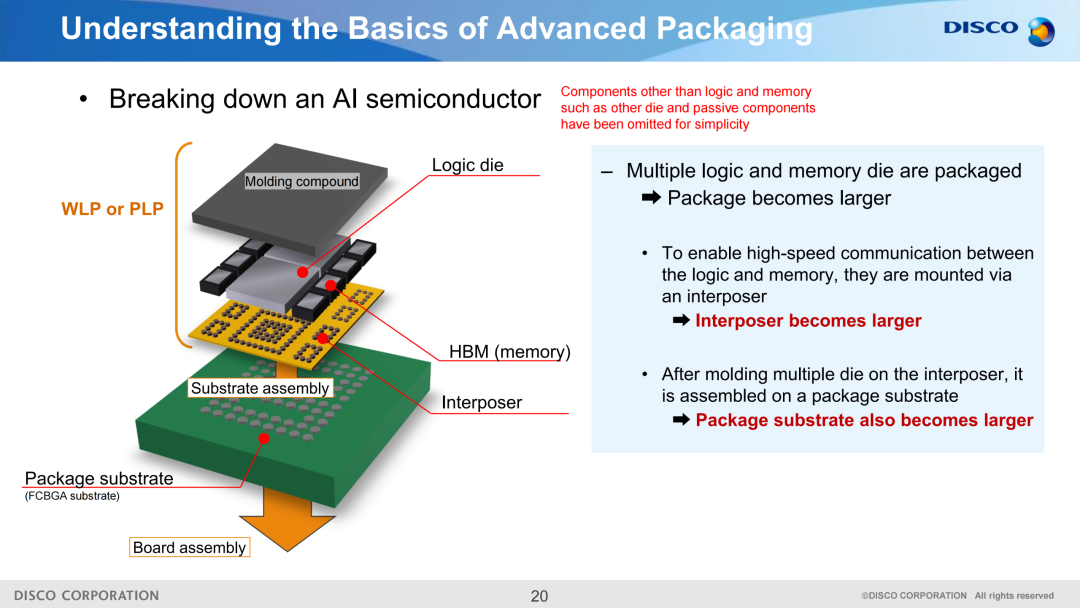
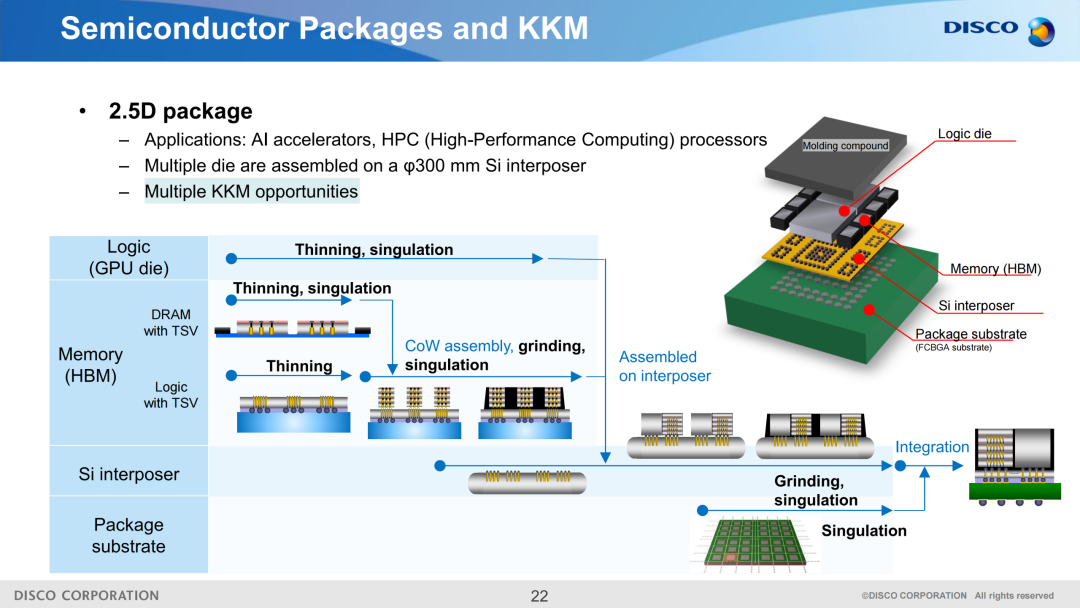
先来看一个 AI 半导体的分解结构:最上层是塑封料,往下依次是逻辑芯片、HBM 内存、中介层(Interposer)、封装基板(FCBGA substrate)。随着逻辑与内存芯片封装数量增加,封装体、中介层、基板都会随之变大。
各封装形态对应的 KKM 机会各不相同:
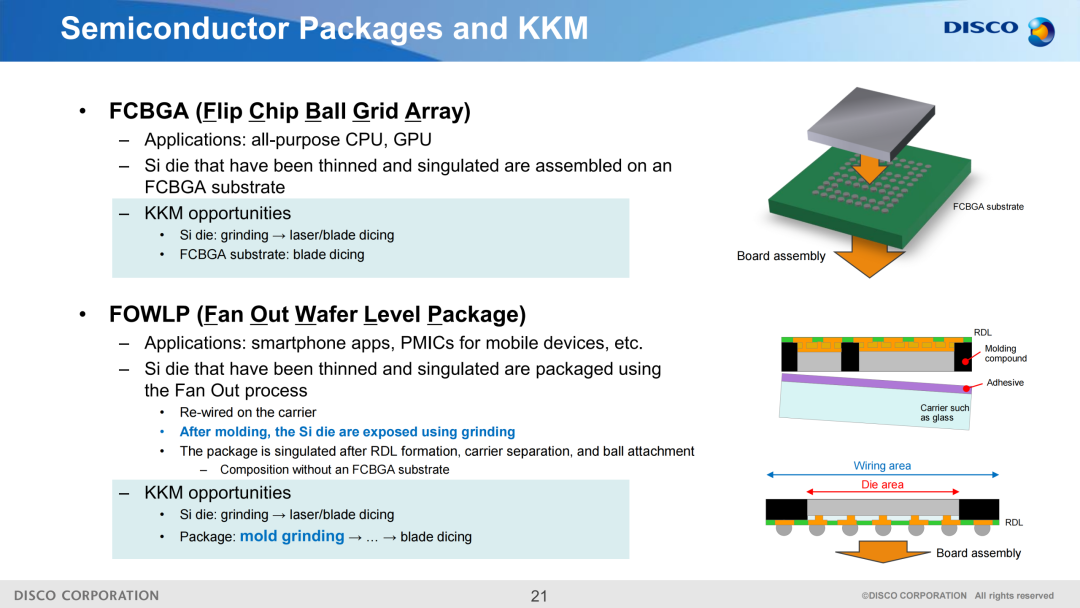
1. FCBGA(倒装球栅阵列)
FCBGA 主要应用于通用 CPU 和 GPU。减薄并切割后的硅裸片被组装到 FCBGA 基板上。KKM 机会集中在两条线:硅裸片的研磨与激光/刀片切割,以及 FCBGA 基板本身的刀片切割。
2. FOWLP(扇出型晶圆级封装)
FOWLP 常见于智能手机应用处理器和移动设备 PMIC。减薄切割后的硅裸片通过扇出工艺重构,在载体上重新布线,塑封后再用研磨暴露裸片,最后经过 RDL 成型、载体分离与植球完成切割。
3. 2.5D 封装(AI 加速器与 HPC)
2.5D 封装把多颗裸片组装在 300mm 硅中介层上,逻辑芯片(如 GPU die)和 HBM 都需要减薄、切割,硅中介层本身也要研磨与切割。KKM 机会在逻辑芯片、内存、中介层、基板四个层面都存在。
4. RDL 中介层(重布线层中介层)
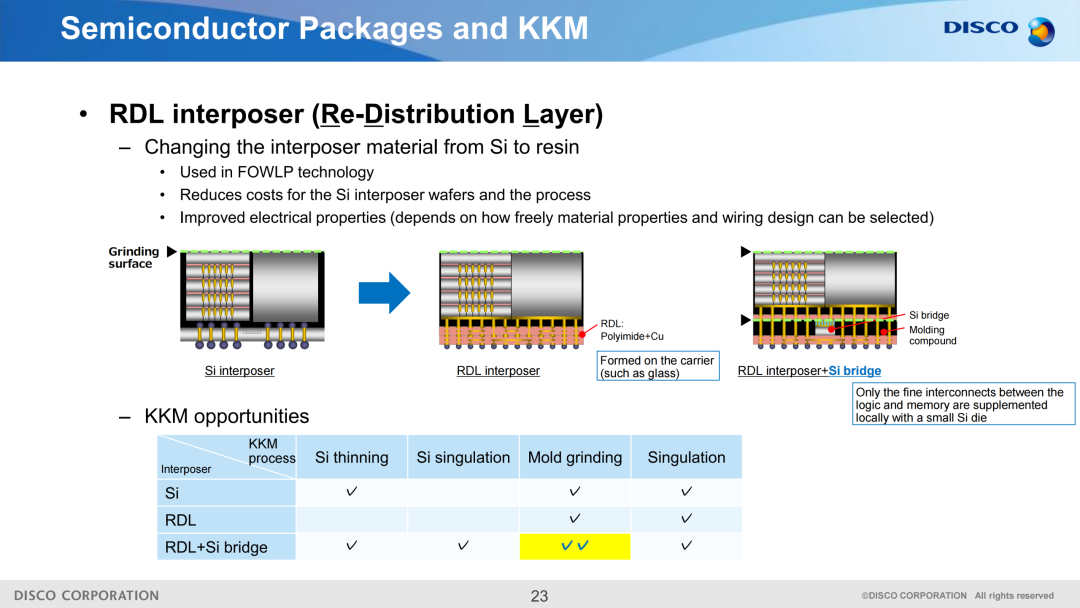
将中介层材料从硅换成树脂,是 FOWLP 技术的延伸。这样做的好处是降低成本、改善电气性能。RDL 中介层可进一步搭配 Si bridge,仅在逻辑与内存的细互连处局部使用小硅片。
5. PLP 面板级封装(Panel Level Package)
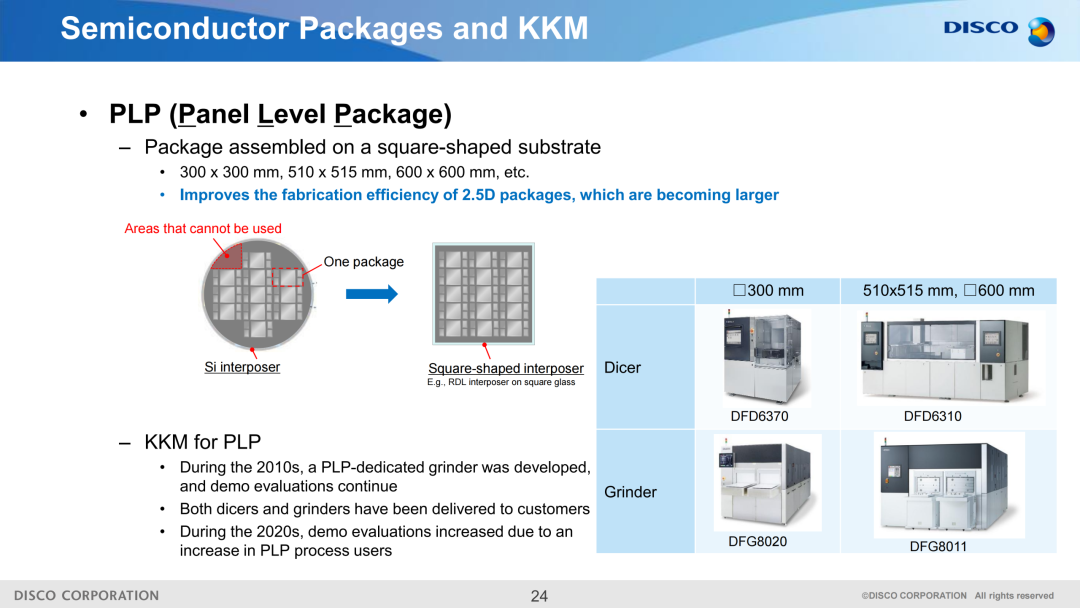
PLP 把封装基板从圆形晶圆换成方形面板,尺寸可达 300×300mm、510×515mm、600×600mm。面板形态减少边角浪费,更适合大尺寸 2.5D 封装的高效量产。
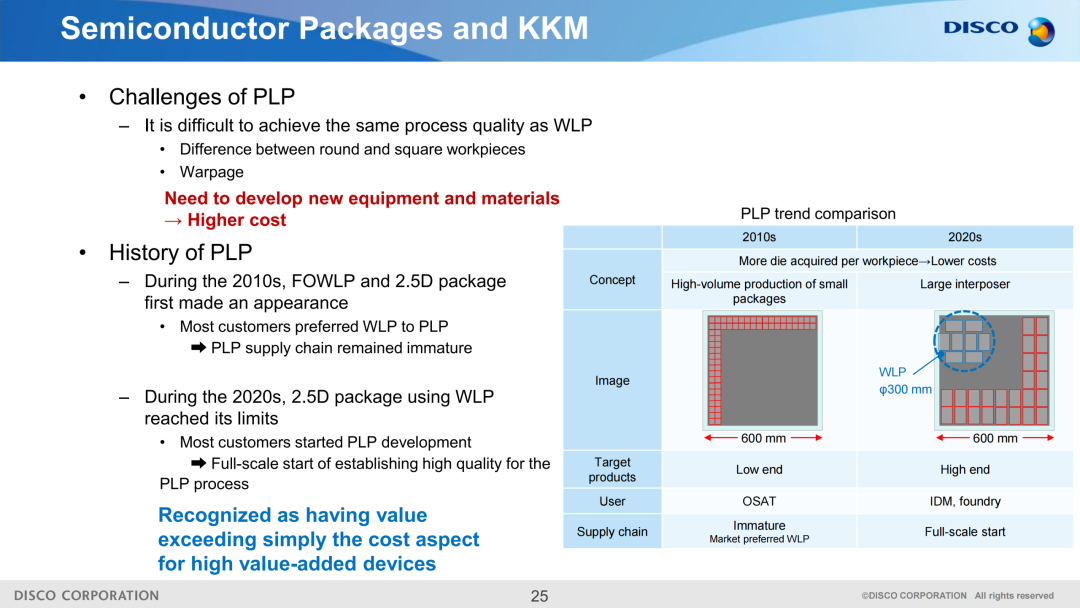
PLP 的挑战也很实在:工艺质量难以达到 WLP 同等水平,圆形与方形工件存在差异,面板翘曲控制更难,设备和材料需要重新开发。但从 2010 年代到 2020 年代,PLP 的定位发生了明显转变:从“小封装高产量、降成本”走向“大中介层、高端应用”。IDM 和代工厂的参与度显著上升,供应链正全面起步。
四、研削设备 2023–2025 新品迭代
DISCO 的研磨机产品线按主轴数量(1/2/3/4 轴)、自动化程度(手动/全自动)、研磨/抛光一体化程度分层,覆盖 4 英寸到 12 英寸晶圆以及大型面板级基板。
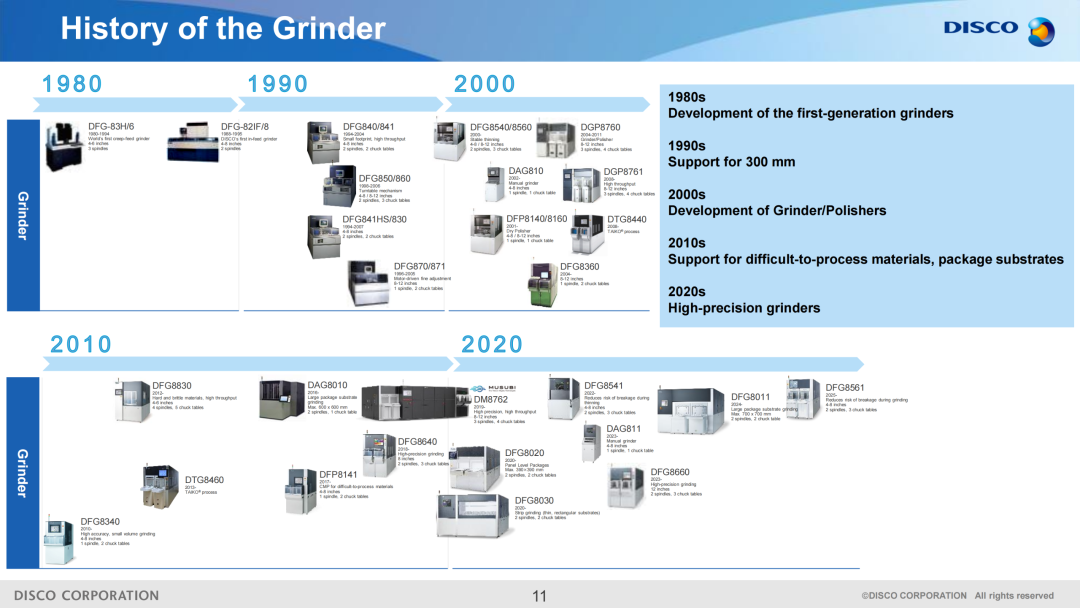
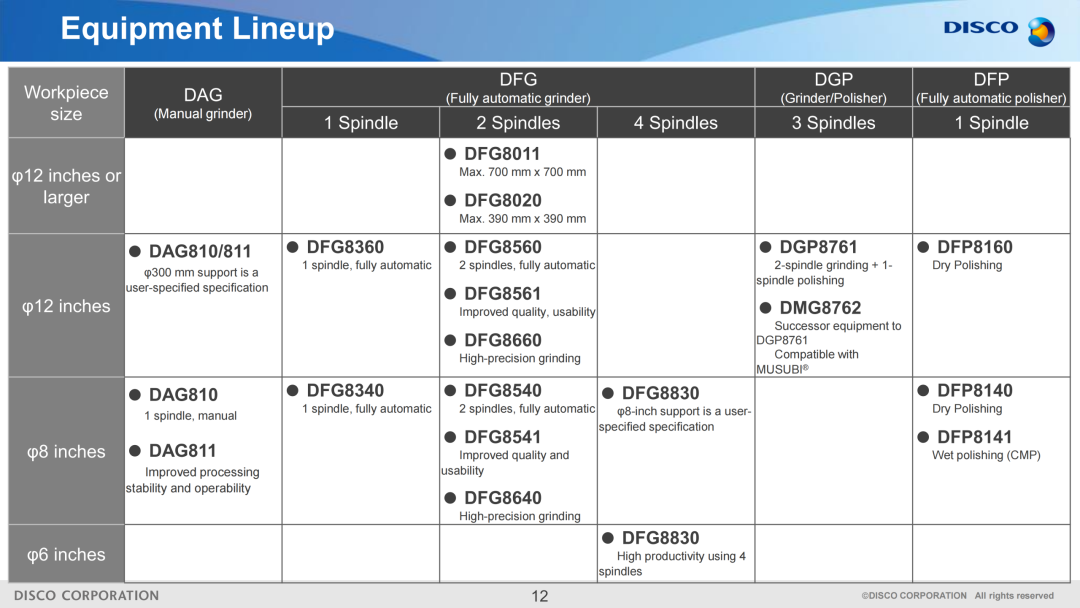
近两年的重要迭代包括:
- 2023 年:DAG811 手动研磨机完成小型化与易用升级;DFG8660 面向 12 英寸晶圆,双主轴三平台高精度全自动研削;同时配套 3D 轮廓仪,可在线观测切割后的形貌。
- 2025 年:DFG8561 针对 300mm 晶圆,重点降低超薄化开裂风险,适配 HBM、Hybrid Bonding 的超薄晶圆需求;同时推出面向大尺寸 PLP 基板的机型,最大可支持 700mm 方形基板。
五、激光加工:脉冲宽度的关键影响
除了刀片切割,DISCO 在激光加工领域也有完整布局。四种代表性方法包括 Ablation(烧蚀)、Stealth Dicing(隐形切割)、LEAF、KABRA,分别对应不同材料与应用场景。
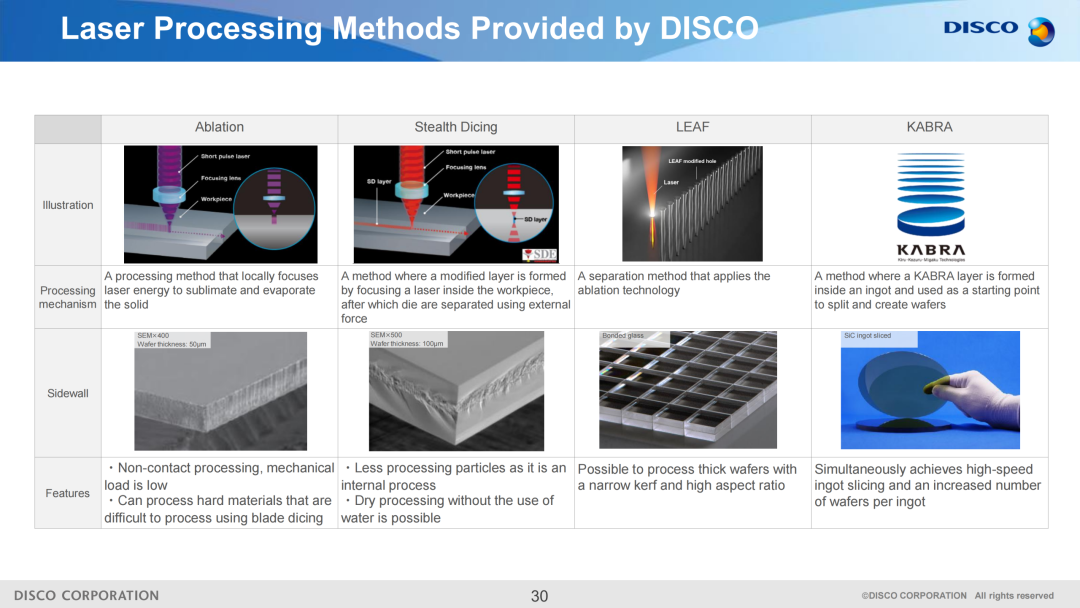
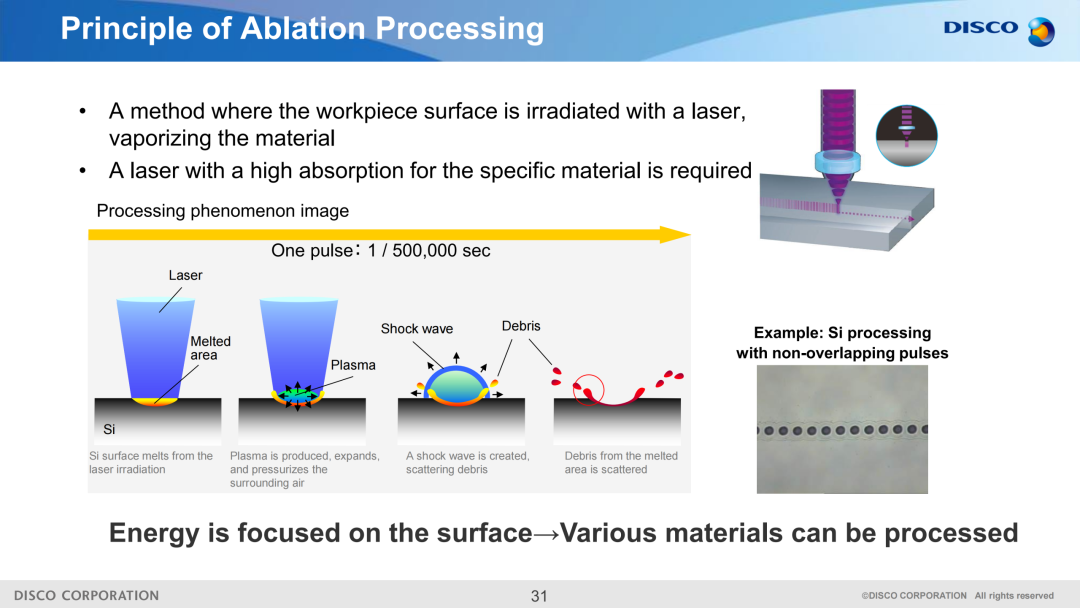
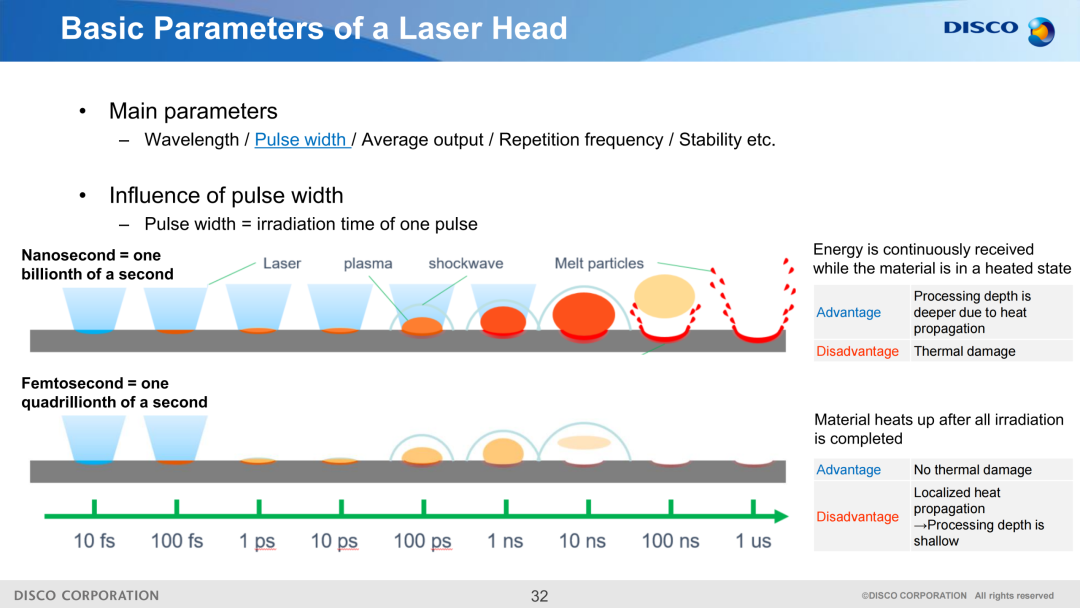
烧蚀加工的原理相对直接:激光能量聚焦在工件表面,使局部材料气化去除。一个脉冲的持续时间只有 1/500,000 秒,但会依次经历熔化、等离子体膨胀、冲击波散射碎片等过程。
脉冲宽度是激光头的关键参数。纳秒激光让材料在受热状态下持续吸收能量,加工深度更深,但热损伤大;飞秒激光则是在照射结束后材料才升温,几乎没有热损伤,不过热传播范围小,加工深度也浅。
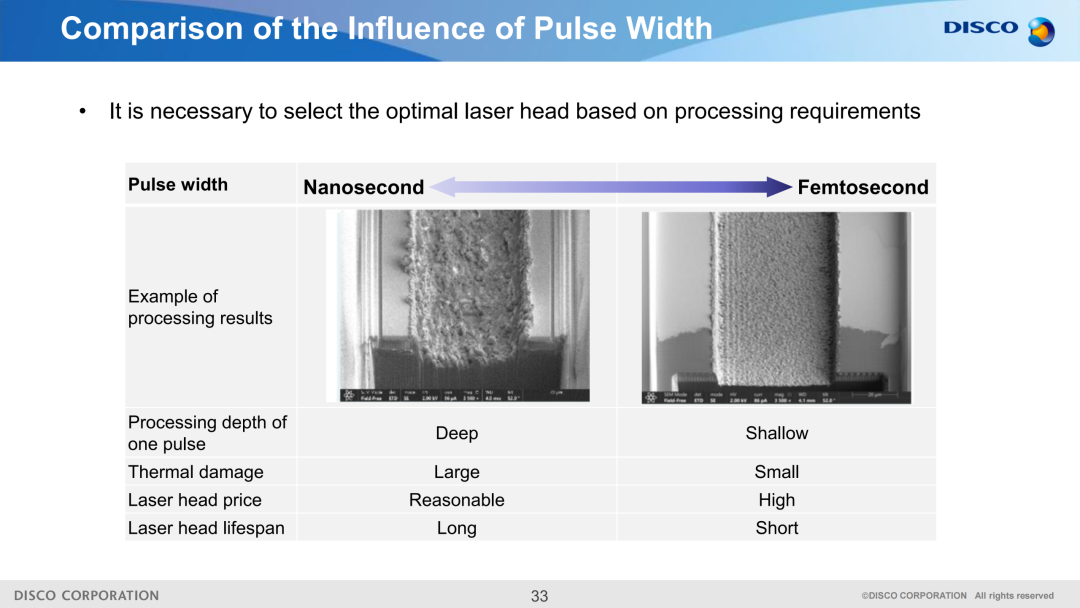
从加工结果来看,纳秒激光表面粗糙、单脉冲深度大、热损伤大、激光头价格合理、寿命长;飞秒激光表面平整、单脉冲深度浅、热损伤小、激光头价格高、寿命相对短。选择哪种方案,取决于具体的加工质量与成本需求。
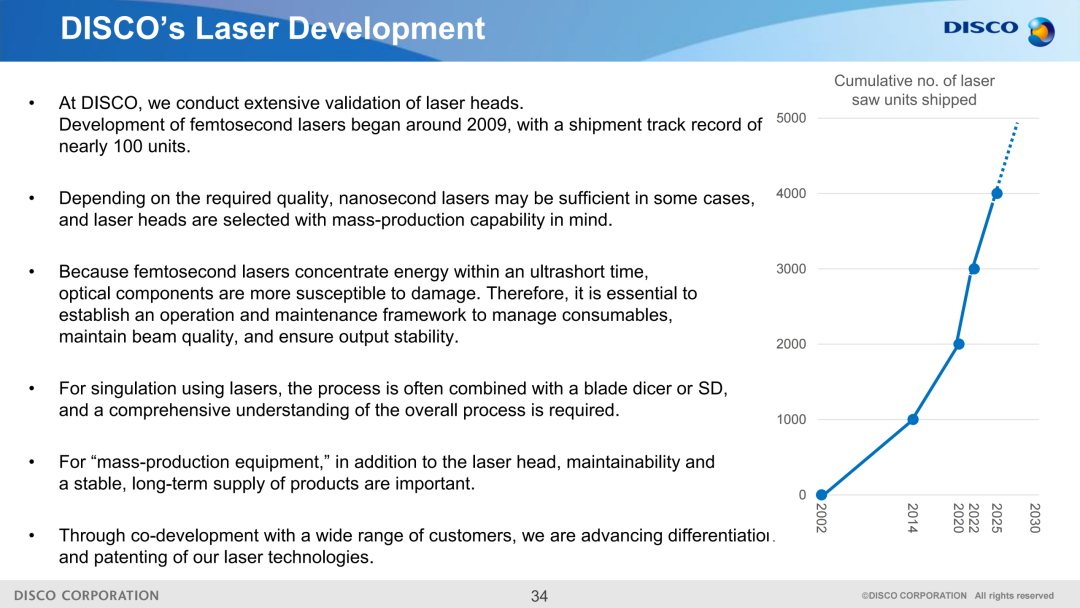
DISCO 从 2009 年前后开始开发飞秒激光器,目前已有近百台的出货记录。激光切割设备累计出货量在历年增长趋势中快速攀升,预计 2030 年将超过 5000 台。
小结
回到整体视角,DISCO 的核心壁垒早已不局限于单一设备,而是 研磨(Kezuru)+ 抛光(Migaku)+ 切割(KKM) 整套工艺能力的整合。从硅片制造、传统后道到混合键合与先进封装,每一个关键节点都能找到对应的设备与工艺方案。尤其在 AI 算力需求持续推高 HBM、Chiplet、2.5D/3D 封装等技术的当下,研磨与切割的精度上限,正在成为决定先进封装良率与产能的下限。
 发表于 18 分钟前
|
查看: 1|
回复: 0
 /1


